- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-23 Origem:alimentado


A fabricação de hardware está atingindo um muro. Os custos laborais globais estão a aumentar de forma constante e o sector da indústria transformadora enfrenta uma escassez aguda e crescente de comerciantes qualificados. Os analistas da indústria que acompanham as tendências de produção das fábricas observam um ponto de inflexão crítico este ano: o défice de soldadores manuais experientes está a forçar os fabricantes de hardware a adotar a automação da Indústria 4.0 simplesmente para manter as operações de base. Depender de processos de soldagem manual não é mais uma estratégia viável para produtores de alto volume. A automação deixou de ser uma vantagem competitiva para se tornar um requisito básico de sobrevivência.
No entanto, a compra de equipamento de produção industrial representa uma enorme despesa de capital. Os gerentes de instalações e os engenheiros de produção muitas vezes ficam sobrecarregados com um jargão técnico denso. Eles lutam para identificar quais configurações de máquinas realmente se adequam às suas linhas de produção exclusivas. A Máquina Automática de Solda a Laser surgiu como a solução definitiva para a fabricação de peças de hardware altamente precisas. Ao substituir variáveis humanas por consistência programada, estes sistemas oferecem um controle sem precedentes. Este guia orientará você através dos fatores objetivos de engenharia a serem avaliados antes da compra, garantindo um investimento confiável e baseado em dados.
Vá além das especificações básicas: a potência e a velocidade máxima são fortemente comercializadas. No entanto, a qualidade real da solda é ditada pelo produto de parâmetro de feixe (BPP), sistemas avançados de resfriamento e controle de software intuitivo.
A integração da automação é obrigatória: um laser independente é insuficiente. A máquina ideal integra-se perfeitamente com braços robóticos multieixos, sistemas CNC e acessórios pneumáticos personalizados para produção com as mãos livres.
A sinergia do processo dita o sucesso: a eficiência da soldagem automatizada depende inteiramente da preparação anterior. Soldas perfeitas exigem juntas perfeitas, tornando o equipamento de corte de precisão um precursor essencial.
A versatilidade do material é importante: Avalie a capacidade específica da máquina para lidar com materiais altamente refletivos, como alumínio e latão, juntamente com ligas de aço padrão.
Calcule o custo total de propriedade (TCO): avalie o ROI de longo prazo considerando manutenção, consumíveis, eficiência energética e economia de mão de obra, em vez de apenas o preço inicial de etiqueta.
A transição dos métodos de união tradicionais – como o gás inerte de tungstênio (TIG) ou o gás inerte de metal (MIG) – para sistemas a laser automatizados é impulsionada por rigorosas tolerâncias industriais. Os métodos tradicionais dependem muito da destreza física e da memória muscular do operador. Isto introduz variações dimensionais inaceitáveis em execuções de produção de alto volume.
Na fabricação de conjuntos metálicos, as tolerâncias são frequentemente medidas em frações de milímetro. Imagine uma instalação fabricando milhares de fixadores aeroespaciais ou invólucros para dispositivos médicos. As mãos humanas simplesmente não conseguem manter o ângulo exato da tocha, a distância focal e a velocidade de deslocamento durante um turno inteiro de oito horas. A automação erradica essa variação. Ao utilizar controles robóticos precisos e caminhos programáveis, um sistema automatizado garante que cada componente atenda a tolerâncias dimensionais rigorosas. O resultado? Costuras de solda idênticas e visualmente perfeitas em cada peça.
O tempo é o bem mais caro no chão de fábrica. A soldagem tradicional requer um tempo de configuração significativo, velocidades de deslocamento mais lentas e extenso processamento pós-soldagem devido a respingos. Por outro lado, as configurações automatizadas operam continuamente sem fadiga do operador. Ao integrar mesas rotativas de indexação ou sistemas de transporte, o laser se move de uma junta para a próxima em frações de segundo. Esta operação contínua reduz drasticamente os tempos gerais de ciclo. As instalações podem multiplicar a sua produção diária sem expandir a sua área física.
O gerenciamento do calor continua sendo um dos desafios mais críticos na fabricação de hardware. Invólucros de paredes finas ou pequenas ligações mecânicas são altamente suscetíveis a empenamento quando expostos a entrada térmica excessiva. A soldagem a laser apresenta uma fonte de energia altamente concentrada. Isso resulta em uma Zona Afetada pelo Calor (HAZ) notavelmente estreita. Este aquecimento localizado consegue uma ligação metalúrgica profunda sem transferir excesso de energia para o material circundante. Consequentemente, evita a distorção térmica e elimina a necessidade de dispendiosos endireitamentos pós-soldagem.
Um erro comum em compras é tratar um sistema laser automatizado como uma mercadoria. Muitos compradores avaliam o equipamento apenas com base na potência máxima e na velocidade de deslocamento. Embora a alta potência permita uma penetração mais profunda, ela não garante de forma alguma uma solda estável ou limpa. Você deve avaliar a infraestrutura óptica e térmica subjacente.
Para a fabricação moderna de hardware, os lasers de fibra substituíram completamente os antigos sistemas de estado sólido Nd:YAG. Os lasers de fibra geram seu feixe dentro de uma fibra óptica ativa. Este projeto não envolve peças móveis ou espelhos que exijam alinhamento. Ele fornece estabilidade excepcional e uma vida útil praticamente livre de manutenção. A confirmação de uma fonte de laser de fibra de alta qualidade garante um fornecimento de energia consistente durante dezenas de milhares de horas de operação.
A verdadeira métrica da capacidade de um laser é a qualidade do feixe, geralmente medida pelo Beam Parameter Product (BPP). Um tamanho de ponto menor e mais focado produz uma densidade de energia mais alta. Isso é crítico para peças de hardware complexas. Permite que o feixe penetre profunda e rapidamente, criando uma costura estreita e esteticamente limpa. Por outro lado, a má qualidade do feixe resulta em uma poça de fusão mais larga e rasa que provavelmente falhará em rigorosos testes estruturais de tração.
Para colocar isso em perspectiva, vamos comparar a soldagem a arco manual padrão com uma moderna célula laser automatizada. Ao avaliar uma compra, use estas métricas básicas para calcular suas possíveis melhorias no chão de fábrica:
Métrica | Soldagem manual TIG/MIG | Soldagem a laser automatizada |
|---|---|---|
Velocidade de soldagem | 0,2 - 0,5 m/min | Até 1,5 - 5,0 m/min (depende do material) |
Zona Afetada pelo Calor (HAZ) | Largo (alto risco de empenamento) | Extremamente estreito (distorção térmica mínima) |
Processamento Pós-Soldagem | É necessário lixamento e polimento extensivos | Praticamente nenhum; acabamento sem respingos |
Nível de habilidade do operador | Comerciante altamente qualificado (Anos de treinamento) | Operador de Máquina (Dias de treinamento) |
Uma célula de soldagem automatizada raramente é uma ferramenta independente. Funciona como um nó interconectado dentro de um ecossistema mais amplo de fábrica inteligente. Seu valor final é diretamente proporcional à integração perfeita com seus fluxos de trabalho de produção existentes.
As peças de hardware frequentemente apresentam geometrias tridimensionais complexas que não podem ser soldadas em uma simples mesa 2D XY. Portanto, os compradores devem avaliar a compatibilidade da máquina com robôs industriais multieixos (como braços robóticos de 6 eixos). O controlador do sistema deve suportar protocolos de comunicação industrial padrão como EtherCAT. Isto garante um movimento perfeitamente sincronizado entre o mecanismo de disparo do laser e o manipulador robótico. Um atraso de meros milissegundos pode resultar em cantos estourados ou penetração incompleta.
A transição para a automação requer um software que preencha a lacuna entre o projeto de engenharia e a operação prática da máquina. Avalie a interface do usuário para obter recursos de programação intuitivos. Os operadores devem ser capazes de importar facilmente arquivos CAD e salvar “receitas de soldagem” específicas para trocas rápidas. Além disso, os sistemas avançados apresentam sensores de visão coaxiais para rastreamento de costuras. Se uma peça estiver ligeiramente desalinhada na pinça, o sistema de visão detecta o desvio microscópico. Em seguida, ele ajusta automaticamente o caminho do laser em tempo real sem interromper a linha.
Mesmo o laser mais sofisticado não consegue compensar uma peça que se desloca durante o ciclo térmico. A máquina deve acomodar sistemas de fixação pneumáticos ou hidráulicos personalizados. Ao explorar um cortador a laser de tubo automático e integração de soldagem, os fabricantes devem avaliar as portas de integração para gabaritos automatizados. Estas luminárias devem manter os conjuntos metálicos perfeitamente imóveis. Eles aplicam pressão uniforme para fechar quaisquer lacunas antes que o laser inicie sua sequência.
A fabricação de hardware utiliza um espectro diversificado de metais. Cada material reage de maneira diferente à energia concentrada dos fótons. A máquina selecionada deve possuir versatilidade para lidar com seu estoque específico de matéria-prima.
O aço carbono e o aço inoxidável são altamente receptivos aos comprimentos de onda padrão do laser de fibra. Eles são relativamente simples de processar. No entanto, metais não ferrosos como alumínio, latão e cobre apresentam um desafio único. Eles são altamente reflexivos e termicamente condutores, agindo como espelhos da luz infravermelha. A soldagem desses materiais requer configurações específicas de laser. Procure recursos como controles ajustáveis de forma de onda ou oscilação de feixe especializada (soldagem oscilante). A soldagem oscilante agita a poça de fusão, quebra os óxidos da superfície e evita que o feixe seja refletido e danifique a fonte do laser.
Combinar a potência nominal da máquina com a espessura do hardware é um cálculo crítico de engenharia. Como heurística geral, um laser de fibra de 1.500 W atinge aproximadamente 1,5 mm de penetração total em aço inoxidável em velocidades ideais. Se o seu inventário incluir componentes estruturais de alta resistência que exijam penetração de 3 mm a 4 mm, será necessária uma fonte de energia maior (por exemplo, 3.000 W). Isso garante soldas estruturais de penetração total sem recorrer a técnicas lentas de múltiplos passes.
Uma regra fundamental da soldagem a laser automatizada é “fire in, fire out”. A eficiência do processo de soldagem depende muito da qualidade da preparação anterior. Ao contrário da soldagem manual, onde um operador pode adicionar fio de enchimento intuitivamente para preencher uma lacuna desleixada, a soldagem a laser autógena exige um ajuste de junta quase perfeito.
Um sistema automatizado opera com um feixe altamente focado, geralmente com menos de 0,15 mm de diâmetro. Se a lacuna entre duas peças de hardware exceder o diâmetro do ponto do laser, o feixe simplesmente passará pelo vazio. O resultado é uma solda com falha. As juntas sem folga não são apenas preferidas; eles são estritamente necessários. Isso significa que os processos de corte anteriores devem ser perfeitos, produzindo peças com precisão dimensional exata e bordas sem rebarbas.
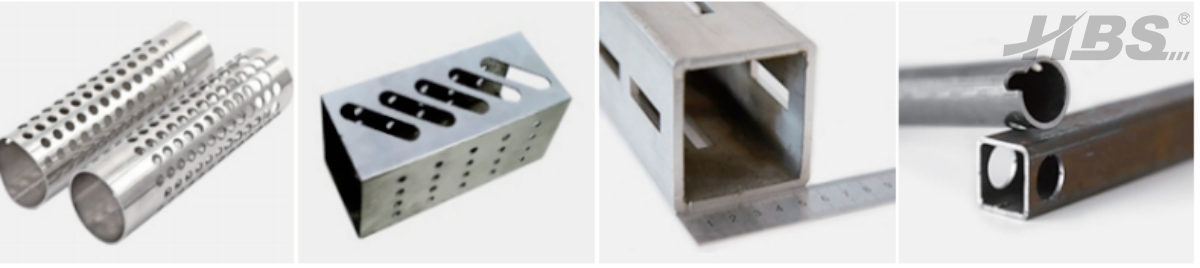
Muitas estruturas de hardware, componentes de móveis e conjuntos estruturais são construídos a partir de perfis tubulares. Para preparar essas peças para união automatizada, os fabricantes devem utilizar tecnologia de corte de precisão. A implementação de um de alta qualidade cortador a laser de tubo de metal garante que as bordas fiquem perfeitamente retas e imediatamente prontas para soldagem. Isso elimina completamente a necessidade de processos secundários de retificação ou rebarbação que gargalam a produção e introduzem variação dimensional.
Especificamente, os projetos de hardware frequentemente incorporam juntas interligadas complexas. Processos como corte a laser de tubo redondo e corte a laser de tubo quadrado devem ser executados com extrema precisão para criar cortes em boca de peixe ou conexões de encaixe e espiga. O corte preciso a montante garante que, quando os tubos são fixados no dispositivo de soldagem, eles se encaixem perfeitamente.
Para manter as capacidades de alto rendimento de uma célula de soldagem automatizada, o departamento de corte anterior deve acompanhar o ritmo. Os fabricantes que operam em grande escala exigem uma máquina de corte de tubos de alta velocidade para alimentar continuamente a linha de soldagem. Por exemplo, modelos avançados podem atingir precisões de corte de ±0,03 mm, garantindo que cada peça se encaixe perfeitamente no gabarito de soldagem. Por outro lado, para componentes de hardware complexos e em miniatura, como dispositivos médicos ou sensores de precisão, uma máquina de corte a laser de tubo de pequeno diâmetro serve como a companheira upstream perfeita. Ele garante precisão de micronível antes que as peças cheguem à estação de soldagem robótica.
A aquisição de automação industrial é uma decisão que exige muito capital. Avaliar a máquina estritamente com base no seu preço de compra inicial muitas vezes leva a previsões financeiras altamente imprecisas. Uma análise abrangente do custo total de propriedade (TCO) é necessária para determinar o verdadeiro retorno do investimento (ROI).
O custo inicial de um sistema laser automatizado é significativamente maior do que um banco de estações de soldagem manuais. No entanto, o período de retorno é calculado com base na redução do trabalho e no aumento exponencial da produção. Ao passar de três soldadores manuais trabalhando em turnos separados para uma única célula automatizada supervisionada por um operador, os fabricantes reduzem drasticamente a folha de pagamento, os benefícios e os custos de responsabilidade. Além disso, o aumento da produtividade permite que as instalações assumam contratos maiores, acelerando rapidamente o cronograma de ROI.
Os potenciais compradores devem avaliar os custos operacionais contínuos. Ao contrário da soldagem TIG, que consome eletrodos de tungstênio e gases de proteção caros em alta taxa, a manutenção do laser de fibra é relativamente baixa. No entanto, você deve levar em consideração os custos de lentes de proteção, bicos de cobre e gás de purga de alta pureza (como nitrogênio ou argônio).
Além disso, o consumo de energia industrial é uma grande despesa indireta. Os lasers de fibra modernos apresentam uma eficiência de tomada de parede superior a 30%, o que significa que convertem energia elétrica em energia laser de forma altamente eficiente. Em comparação com os lasers YAG legados ou máquinas de arco manual para serviços pesados, a tecnologia de fibra reduz significativamente o custo elétrico por peça soldada.
As especificações de hardware e software da máquina são apenas metade da equação de compra. A confiabilidade do fabricante do equipamento é igualmente crítica. Uma máquina mal suportada pode levar a tempos de inatividade catastróficos, anulando totalmente os benefícios da automação.
Nunca compre um soldador a laser industrial com base apenas em um folheto em PDF. Os compradores devem exigir uma Prova de Conceito (PoC). Fornecedores respeitáveis solicitarão amostras de suas peças de hardware reais e tipos de materiais específicos. Eles devem realizar testes de soldagem em seu laboratório de aplicações, fornecendo dados empíricos sobre tempos de ciclo, profundidades de penetração e resistência à tração. Isso garante que a máquina seja personalizada de acordo com sua realidade de produção exata antes que o capital seja mobilizado.
A transição da fabricação manual para a automação controlada por CNC exige uma mudança nas habilidades da força de trabalho. Certifique-se de que o fornecedor forneça treinamento abrangente no local para seus operadores e equipe de manutenção. Uma máquina é tão eficaz quanto o operador que a gerencia. Mais importante ainda, avalie a sua infraestrutura de suporte pós-venda. Fornecedores avançados fornecem recursos de diagnóstico remoto, permitindo que seus engenheiros façam login no controlador da sua máquina por meio de uma rede segura para solucionar problemas de software instantaneamente.
A compra de uma máquina automática de solda a laser transforma fundamentalmente as operações de fabricação de hardware. Para garantir um investimento preparado para o futuro, os líderes das instalações devem avaliar as especificações técnicas estritamente do ponto de vista da engenharia. Certifique-se de que o sistema possua a qualidade correta do feixe, a infraestrutura de resfriamento e a prontidão para automação. Além disso, reconhecer a sinergia vital entre o corte a laser inicial impecável e a soldagem automatizada garante que sua linha de produção opere com eficiência máxima. Em última análise, o equipamento certo não substitui apenas o trabalho manual; ele eleva a produção, a consistência e a posição competitiva de toda a sua instalação no mercado global.
Pronto para automatizar sua linha de produção de hardware? A chave para uma transição bem-sucedida é a parceria com especialistas que entendem tanto de corte de precisão quanto de soldagem automatizada. Explore soluções industriais personalizadas e de alto desempenho na HBS Lasers para encontrar as configurações exatas de máquinas que atendem às suas necessidades específicas de fabricação.
As máquinas modernas são projetadas com interfaces fáceis de usar. Eles utilizam telas sensíveis ao toque CNC intuitivas e pingentes de aprendizagem para braços robóticos, permitindo que os operadores orientem manualmente o robô para estabelecer um caminho. Uma vez obtida uma soldagem bem-sucedida, os parâmetros podem ser salvos como uma “receita” para recuperação instantânea durante futuras execuções de produção, tornando as trocas incrivelmente rápidas.
Embora a automação substitua o ato físico de soldagem por peças repetitivas e de alto volume, ela raramente elimina a necessidade da inteligência humana. Em vez disso, permite que os fabricantes aprimorem seus soldadores manuais existentes em operadores de máquinas, programadores de automação e gerentes de controle de qualidade, mudando seu foco do cansativo trabalho manual para a otimização de processos.
A soldagem a laser automatizada utiliza um feixe microscópico que requer tolerância de folga quase zero entre as peças. Se as bordas estiverem irregulares ou cortadas de maneira irregular, o feixe de laser passará pelas aberturas, causando falha na junta. O corte preciso garante um ajuste perfeito, que é um pré-requisito obrigatório para soldagem a laser autógena (sem fio de enchimento).
A escolha do gás de proteção depende muito do material. Para aço inoxidável e aço carbono, nitrogênio puro ou uma mistura de nitrogênio/argônio é normalmente usado para evitar a oxidação e manter uma costura de solda limpa e brilhante. Para soldar alumínio ou titânio, é necessário argônio ou hélio de alta pureza para estabilizar a poça de fusão e evitar porosidade.
Os requisitos de potência do laser variam de forma não linear com a espessura do material. Como diretriz geral de engenharia, um laser de 1000W-1500W é suficiente para chapas metálicas de até 1,5 mm de espessura. Se você estiver soldando hardware estrutural de 3 mm, normalmente precisará de uma fonte de 3.000 W para obter penetração total a uma velocidade de produção viável. Recomenda-se especificar um pouco mais a potência para garantir que a máquina não funcione constantemente com 100% da capacidade, o que prolonga a vida útil dos componentes ópticos.
O componente principal, a fonte do laser de fibra, é incrivelmente durável. Lasers de fibra industriais de alta qualidade são normalmente classificados para mais de 100.000 horas de vida útil do diodo. Num ambiente de produção padrão, isso se traduz em mais de uma década de operação contínua com degradação mínima, desde que as lentes ópticas sejam mantidas limpas e o sistema de resfriamento seja mantido adequadamente.


